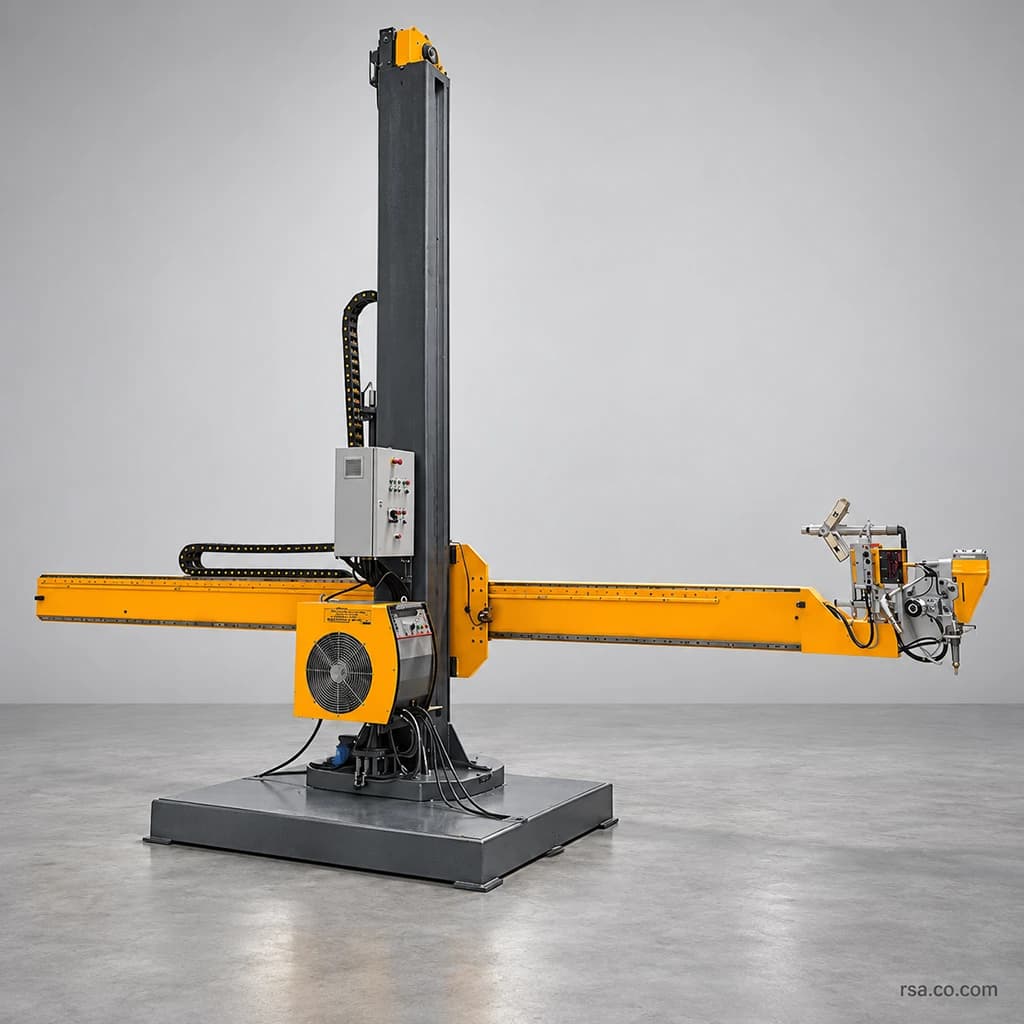
بوم و ستون جوشکاری
بوم و ستون جوشکاری دستگاهی صنعتی برای نگهداری و حرکت دقیق تورچ در عملیات جوشکاری قطعات بزرگ، مخازن و سازههای فلزی است. این دستگاه با کنترل ارتفاع، زاویه و سرعت حرکت، کیفیت و یکنواختی جوش را افزایش داده و وابستگی به نیروی انسانی را کاهش میدهد.
- ساخت سفارشی
- گارانتی کیفیت
- پشتیبانی فنی
توضیحات کامل
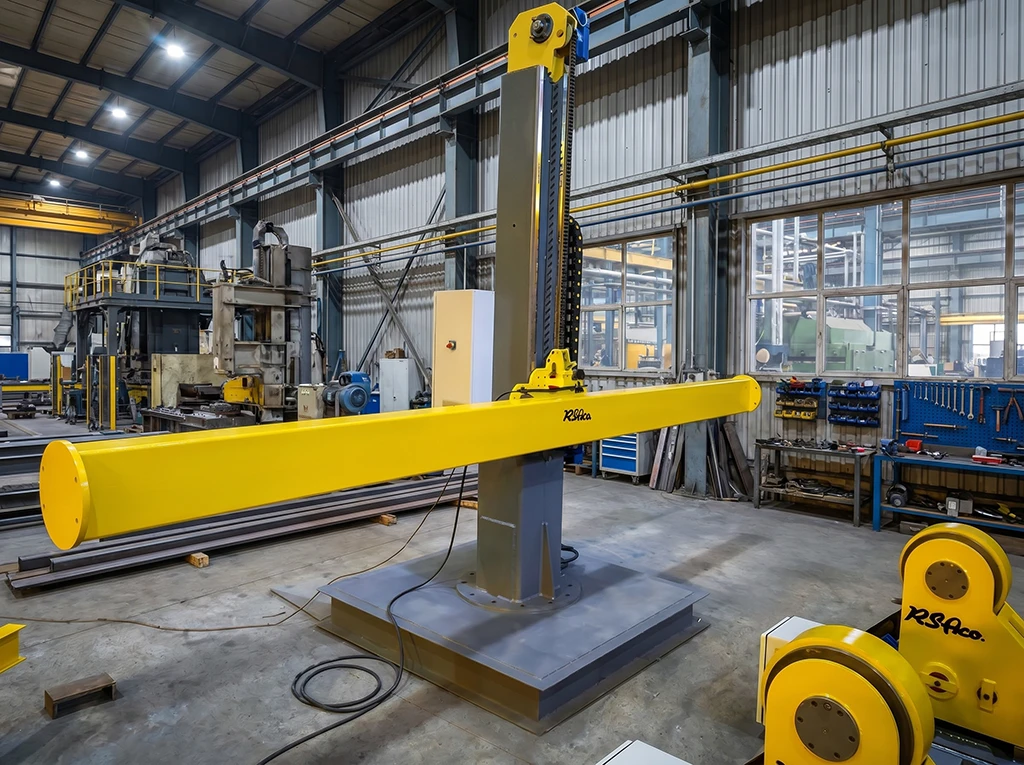
بوم و ستون جوشکاری دستگاهی برای نگهداری، موقعیتدهی و حرکت کنترلشده هد جوشکاری در کنار قطعات بزرگ است. این تجهیز که در منابع انگلیسی Column and Boom Welding Manipulator نام دارد، از یک ستون عمودی و بازوی افقی تشکیل میشود و دسترسی هد به محل اتصال را فراهم میکند. کاربرد آن در ساخت مخازن، لولهها و تجهیزات سنگین، بهویژه زمانی اهمیت پیدا میکند که حفظ موقعیت مشعل و حرکت یکنواخت در طول درز دشوار باشد.
برای خرید بوم و ستون جوشکاری، شناخت ارتفاع و طول بوم کافی نیست. محدوده دسترسی واقعی، وزن تجهیزات نصبشده، روش جوشکاری، ابعاد سالن و نحوه همکاری با گرداننده باید همزمان بررسی شوند. انتخاب مناسب از نقشه قطعه و شرایط تولید آغاز میشود؛ زیرا دو دستگاه با ابعاد اسمی مشابه ممکن است ظرفیت بار، کیفیت حرکت و تجهیزات همراه متفاوتی داشته باشند.
ویژگی ها :
چرخش 360 درجه با قابلیت قفل و تنظیم دستی
کنترل دائم هد جوشکاری توسط ریموت کنترل دستگاه
قابلیت جوشکاری خطی از داخل و خارج مخزن
قابلیت تغییر سرعت حرکت بوم
دکل با مکانیزم ضد سقوط
مشخصات فنی | مقدار |
|---|---|
Boom speed (horizontal) cm/min | 10 ~ 70 |
Boom speed (vertical) cm/min | 150 |
Column rotation speed | 360°/3 min |
Rail car speed cm/min | 200 |
ابعاد :
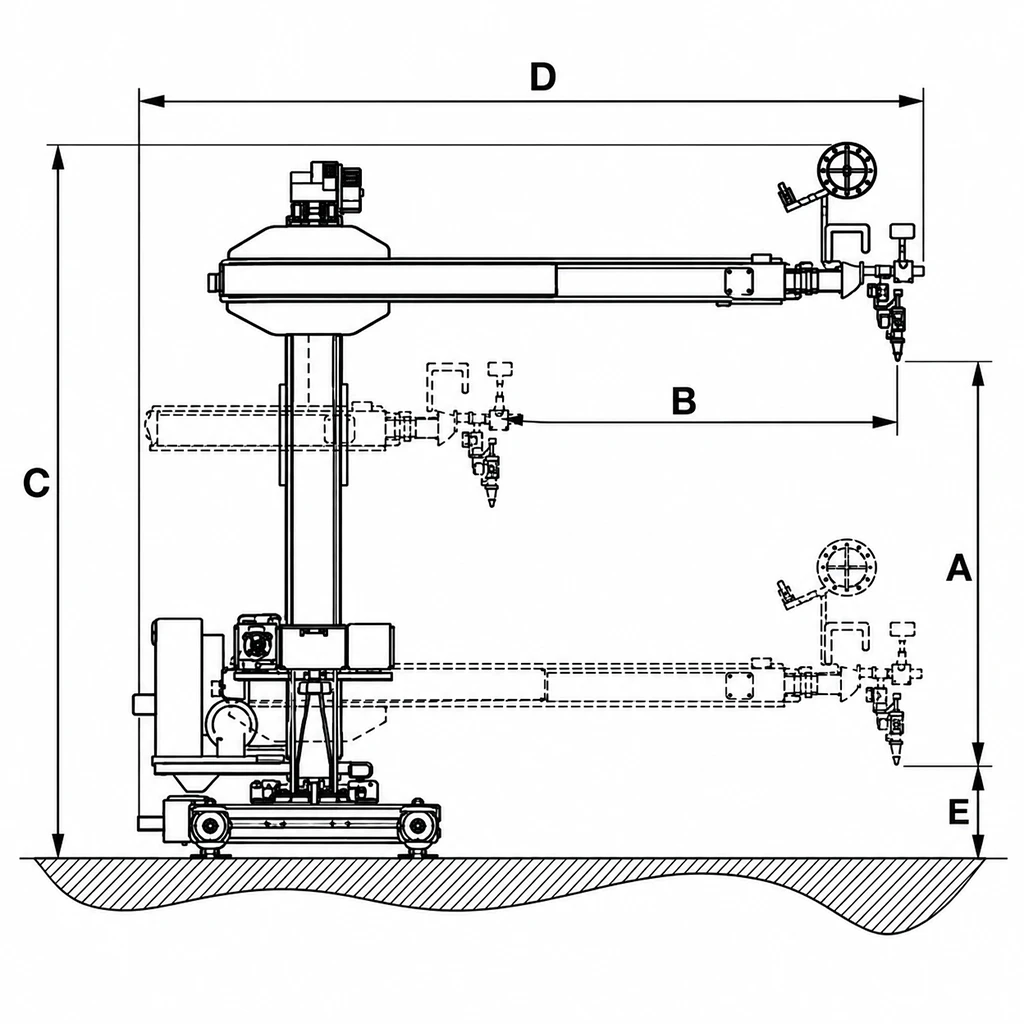
MODEL | A (mm) | B (mm) | C (mm) | D (mm) | E (mm) |
|---|---|---|---|---|---|
RCM2020 | 2050 | 2050 | 3500 | 3500 | 800 |
RCM3030 | 3050 | 3050 | 5000 | 5000 | 1000 |
RCM5050 | 5050 | 5050 | 7000 | 1000 | 1000 |
RCM7070 | 6050 | 6050 | 9000 | 1000 | 1000 |
بوم و ستون جوشکاری یک سیستم جوشکاری اتوماتیک است که برای قطعات حجیم و سنگین بکار گرفته می شود که دسترسی محل جوش برای جوشکار دشوار تر است و حجم بالایی از جوشکاری انجام می شود.
بوم و ستون جوشکاری چگونه کار میکند؟
ستون، مجموعه حامل بوم را در راستای عمودی جابهجا میکند و بوم امکان پیشروی افقی هد را فراهم میسازد. بسته به طراحی دستگاه، چرخش ستون و حرکت شاسی روی ریل نیز برای موقعیتدهی در نظر گرفته میشود. پس از تنظیم اولیه، حرکت موردنیاز برای اجرای اتصال از طریق بوم، قطعه یا محور حرکتی مناسب ایجاد میشود. نوع محرک و کنترل هر محور باید در مشخصات همان مدل بررسی شود.
در جوش طولی مخزن، هد میتواند در امتداد درز حرکت کند. در آرایش متداول جوش محیطی زیرپودری، هد در موقعیت جوش قرار میگیرد و قطعه زیر آن میچرخد. این تفاوت برای انتخاب مجموعه حرکتی مهم است: سرعت پیشروی بوم به جوش طولی مربوط میشود، درحالیکه حرکت محیطی قطعه را گرداننده تأمین میکند. بنابراین سرعت چرخش ستون را نباید با سرعت اجرای جوش محیطی مخزن یکسان دانست.
اجزای اصلی دستگاه و نقش هرکدام
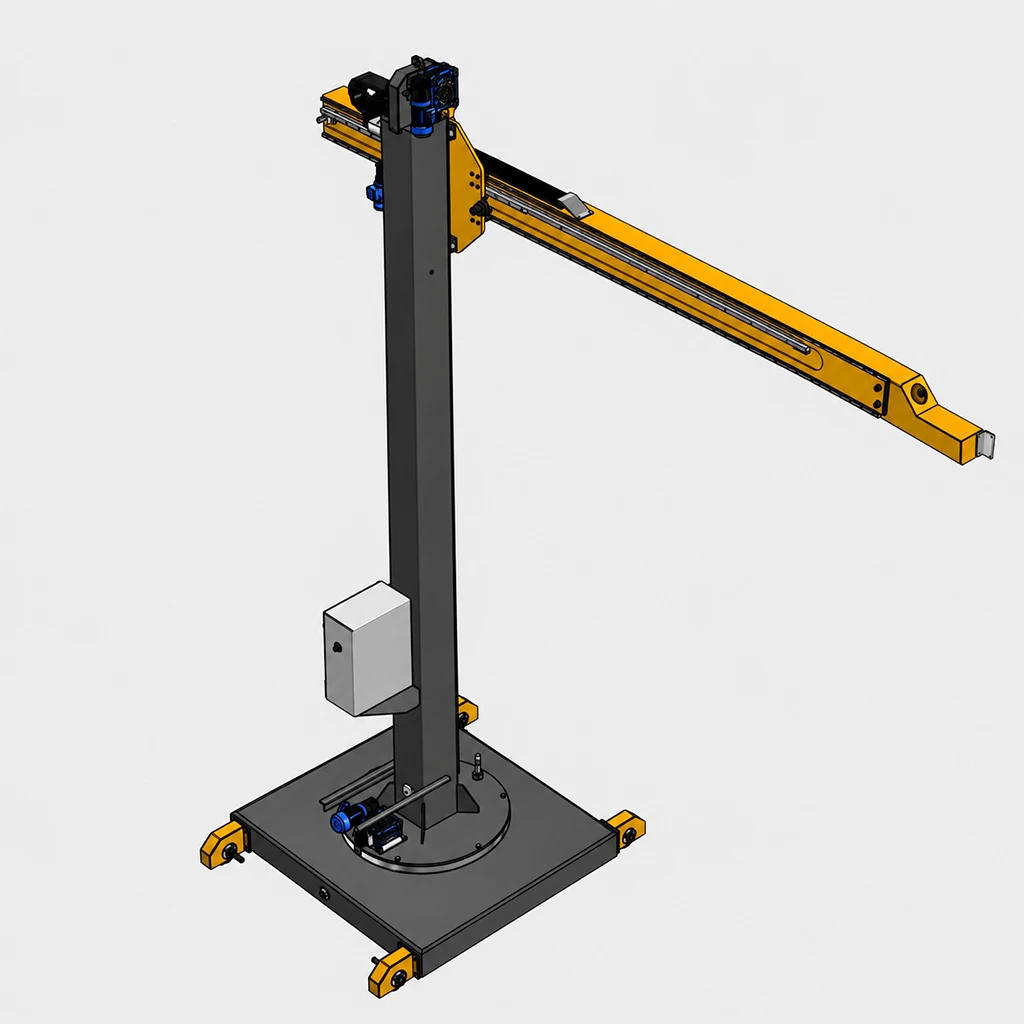
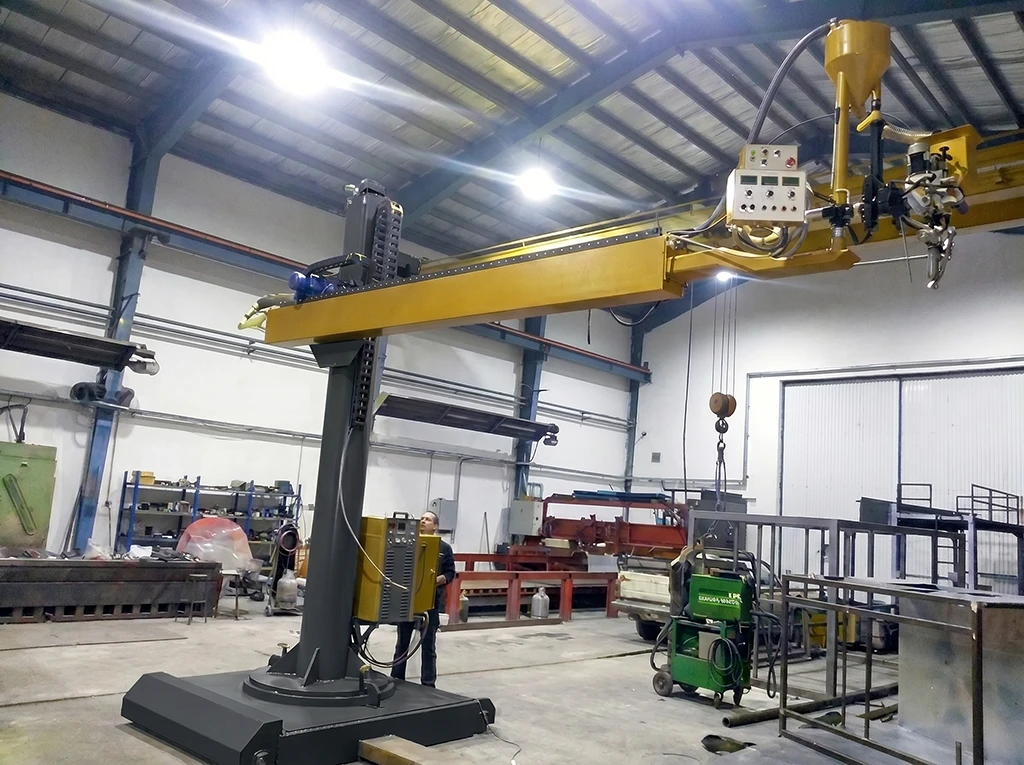
سازه ستون، بوم و شاسی باید مجموعه جوشکاری را با پایداری مناسب نگه دارد. ریلهای راهنما، مجموعه بالابر و محرک افقی، مسیر و کیفیت حرکت را تعیین میکنند. در انتهای بوم، هد جوشکاری و در صورت نیاز اسلاید تنظیم نصب میشود. طراحی سازه، کیفیت راهنماها و انتقال حرکت در کنار یکدیگر بر ثبات موقعیت هد اثر میگذارند؛ به همین دلیل بررسی دستگاه صرفاً براساس توان موتور تصویر کاملی از عملکرد آن نمیدهد.
منبع قدرت، سیمکش، کابلها، کنترلر و تجهیزات مصرفی، بخش دیگری از مجموعه هستند. در سیستم زیرپودری، تغذیه پودر نیز مطرح است. هنگام استعلام باید روشن شود پیشنهاد فروش مربوط به سازه و محورهای حرکتی است یا یک مجموعه کامل آماده جوشکاری؛ زیرا سازندگان این تجهیزات را با محدودههای تأمین متفاوت عرضه میکنند.
بوم و ستون جوشکاری زیرپودری
جوشکاری زیرپودری یا SAW یکی از فرایندهای قابل استفاده روی این تجهیز است. در این روش، قوس بین سیم مصرفی با تغذیه پیوسته و قطعه تشکیل میشود و لایه پودر، ناحیه جوش را میپوشاند. پودر در حفاظت از حوضچه مذاب نقش دارد و فرایند معمول زیرپودری به گاز محافظ خارجی نیاز ندارد. پوشیده بودن قوس نیز از ویژگیهای این روش است.
برای اجرای درزهای طولانی و تکراری، ترکیب هد زیرپودری با یک سامانه حرکتی مناسب قابل بررسی است. بااینحال، وجود پودر و حوضچه مذاب سیال، موقعیت اجرای جوش را محدود میکند. در اتصالات لببهلب، اجرای معمول در وضعیت تخت انجام میشود؛ بنابراین قابلیت حرکت عمودی بوم به معنی امکان اجرای جوش زیرپودری در هر جهت نیست.
انتخاب سیم و پودر باید بهصورت یک ترکیب فنی بررسی شود. ویژگیهای پودر میتواند بر ترکیب و خواص فلز جوش اثر بگذارد و صرف انتخاب یک منبع قدرت بزرگتر، پاسخ کامل برای رسیدن به کیفیت موردنیاز نیست. جنس قطعه، خواص مکانیکی مورد انتظار و دستورالعمل جوشکاری، مبنای انتخاب مواد مصرفی هستند.
سامانه بازیافت پودر میتواند بخشی از تجهیزات باشد. وظیفه آن جمعآوری پودر مصرفنشده و فراهمکردن امکان استفاده مجدد در شرایط مناسب است. وجود این سامانه با تغذیه پیوسته پودر تفاوت دارد؛ اولی به جمعآوری مربوط است و دومی پودر را به هد میرساند. هنگام سفارش، نیاز به هرکدام را مشخص و اقلام را بررسی کنید.
امکان استفاده از فرایندهای دیگر
بوم و ستون جوشکاری به زیرپودری محدود نمیشود. در طراحیهای متناسب، امکان نصب تجهیزات MIG/MAG یا GMAW، فرایند TIG یا GTAW و برخی سامانههای روکشکاری وجود دارد. سازگاری با هر فرایند به هد، منبع قدرت، تجهیزات تغذیه و کنترل حرکت وابسته است. بنابراین عبارت «قابل استفاده برای چند فرایند» باید با فهرست تجهیزات و نیازهای هر پیکربندی همراه باشد.
برای نمونه، تغییر از جوشکاری زیرپودری به TIG صرفاً تعویض مشعل نیست. باید نحوه نصب هد، کنترل فرایند و تجهیزات جانبی مناسب نیز بررسی شود. اگر کارگاه چند گروه محصول میسازد، اعلام این موضوع در مرحله سفارش کمک میکند قابلیت تغییر فرایند از ابتدا در طراحی مجموعه دیده شود.
کاربرد در جوشکاری مخزن، لوله و سازههای سنگین
جوشکاری داخل و خارج مخازن، اتصال درزهای طولی و محیطی لولههای بزرگ و ساخت بخشهایی از برجهای بادی، از کاربردهای مطرح برای این تجهیزات هستند. در چنین محصولاتی، طول مسیر جوش و دشواری دسترسی میتواند استفاده از یک نگهدارنده و سامانه حرکت مکانیزه هد را توجیه کند. نوع دستگاه باید متناسب با هندسه واقعی قطعه انتخاب شود.
در ساخت مخزن، دسترسی به جوش داخلی مسئلهای مستقل از دسترسی به سطح بیرونی است. طول ورود بوم، ابعاد مقطع آن و فضای اشغالشده توسط هد باید با دهانه و فضای داخلی قطعه تطبیق داده شود. داشتن ارتفاع کافی برای جوش خارجی، بهتنهایی نشان نمیدهد همان مجموعه برای اجرای تمام درزهای داخلی نیز مناسب است. بررسی نقشه مونتاژ، این تفاوت را پیش از خرید مشخص میکند.
تفاوت بوم و ستون با گرداننده و پوزیشنر
بوم و ستون، تجهیزات جوشکاری را نگه میدارد و موقعیت میدهد؛ گرداننده مخزن، قطعه استوانهای را روی رولها پشتیبانی کرده و میچرخاند. پوزیشنر نیز برای تغییر وضعیت یا دوران قطعه کار به کار میرود. این تجهیزات نقشهای مکمل دارند و در یک ایستگاه میتوانند با یکدیگر استفاده شوند. انتخاب هرکدام باید بر اساس وظیفهای باشد که در فرایند تولید بر عهده میگیرد.
این تفاوت در ظرفیتگذاری نیز تعیینکننده است. وزن مخزن، ورودی انتخاب تجهیزات نگهداری قطعه است؛ اما بار مجاز بوم به تجهیزات نصبشده روی آن مربوط میشود. برای راهاندازی یک ایستگاه جوشکاری مخزن، هر دو ظرفیت باید جداگانه مشخص شوند تا مشخصات گرداننده با مشخصات مانیپولاتور اشتباه نشود.
انواع بوم و ستون از نظر نصب و حرکت
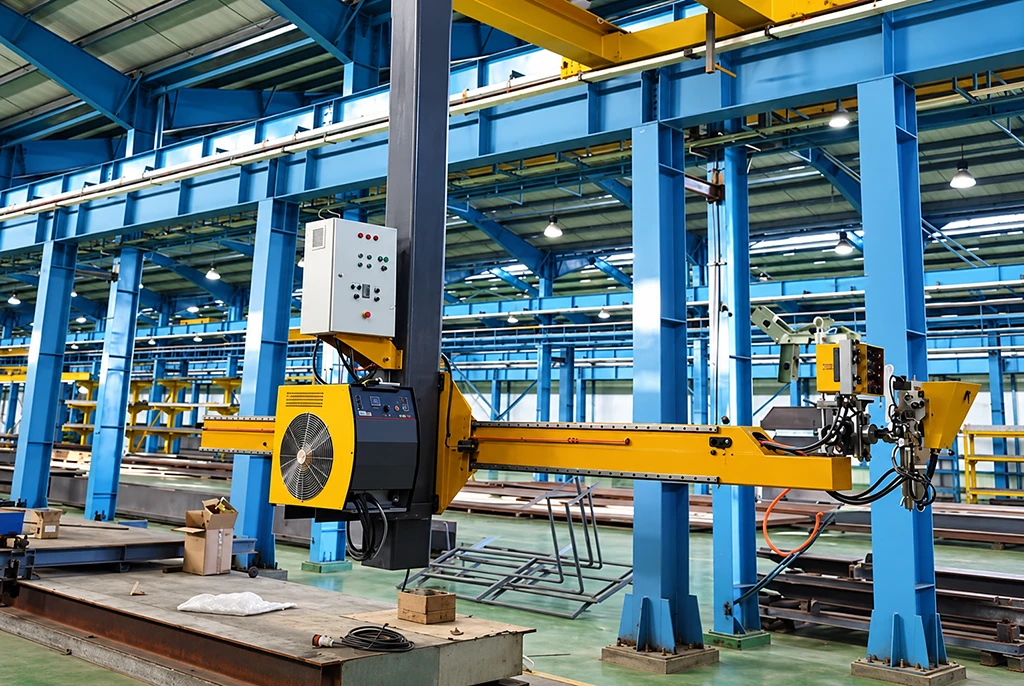
در مدل پایه ثابت، موقعیت استقرار ستون نسبت به کف کارگاه ثابت است. بعضی مدلها امکان چرخش ستون را نیز دارند. در مدل متحرک ریلی، مجموعه روی شاسی حرکت میکند و میتواند به موقعیتهای مختلف در امتداد ریل دسترسی پیدا کند. انتخاب بین این آرایشها باید با محل قطعات، مسیر بارگیری و فضای رفتوآمد کارگاه هماهنگ باشد.
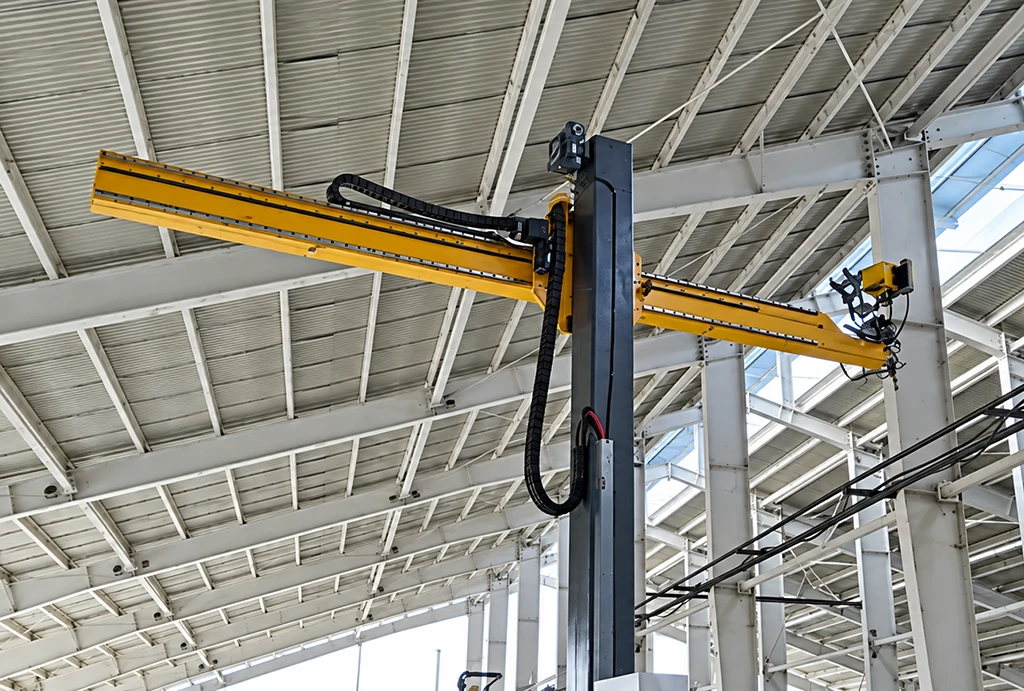
برای محدودیتهای خاص فضایی، طرحهای تلسکوپی نیز وجود دارند که بخشی از بوم هنگام جمعشدن درون بخش دیگر قرار میگیرد. همچنین بعضی مجموعهها برای بارهای سنگینتر یا دسترسی اپراتور طراحی اختصاصی دارند. این ویژگیها امکانات عمومی تمام دستگاهها نیستند و باید در مشخصات مدل انتخابی تصریح شوند.
دستی یا موتوری بودن چرخش، موضوعی جدا از ثابت یا ریلی بودن پایه است. به همین ترتیب، موتوری بودن یک محور لزوماً به معنی کنترل خودکار همه مراحل جوشکاری نیست. در پیشنهاد فنی بهتر است عملکرد هر محور، روش تنظیم سرعت و سطح هماهنگی آن با تجهیزات جوش بهصورت روشن تعریف شود.
انتخاب ابعاد و کورس مفید دستگاه
کورس افقی و عمودی بوم و ستون جوشکاری، مقدار جابهجایی قابل استفاده محورهای دستگاه است؛ ابعاد کلی، فضای اشغالشده سازه را نشان میدهد. این دو مفهوم باید در نقشه جانمایی جدا باشند. در صفحات فنی سازندگان، کورس بوم، کورس ستون و ظرفیت انتهای بوم مستقل معرفی میشوند. برای مقایسه مدلها نیز همین پارامترهای مشخص مبنا قرار گیرند.
در بررسی پروژه، دورترین محل جوش، پایینترین و بالاترین موقعیت موردنیاز هد، ارتفاع قرارگیری قطعه روی گرداننده و فضای پشت ستون را مشخص کنید. علاوه بر سقف سالن، مسیر حرکت جرثقیل و محدوده انتقال قطعات نیز در جانمایی اهمیت دارند. نامهایی مانند سهدرسه یا پنجدرپنج بدون نقشه ابعادی و تعریف سازنده، برای تأیید دسترسی کافی نیستند.
برای مخزنی با قطر حدود ۲۴۰۰ میلیمتر، انتخاب ارتفاع دستگاه فقط از روی همین قطر کامل نمیشود. ارتفاع محور مخزن از کف، فاصله لازم برای هد و نحوه ورود به داخل قطعه نیز باید بررسی شوند. این مثال روش بررسی جانمایی است و مدل یکسانی برای تمام مخازن پیشنهاد نمیکند.
ظرفیت بار بوم، خیز و کیفیت حرکت
بار نصبشده میتواند شامل هد، سیمکش، اسلاید، تجهیزات تغذیه و متعلقات نصب باشد. محل قرارگیری بار نیز اهمیت دارد؛ به همین دلیل سازنده باید ظرفیت مجاز را برای آرایش مشخص اعلام کند. در اطلاعات فنی برخی تولیدکنندگان، ظرفیت انتهای بوم با طول و سری دستگاه تغییر میکند. جمعکردن وزن تجهیزات، بدون بررسی محل نصب و شرایط کاری، برای انتخاب نهایی کافی نیست.
استحکام سازه و حرکت روان هد از معیارهای مهم ارزیابی هستند. هنگام مقایسه پیشنهادها، درباره خیز اعلامشده، شرایط اندازهگیری آن و رفتار حرکت در محدوده سرعت موردنیاز سؤال کنید. پیشنهاد عملی این است که پذیرش دستگاه بر اساس حرکت با بار کاری و آرایش توافقشده انجام شود؛ زیرا نمایش حرکت بدون تجهیزات، همه شرایط بهرهبرداری را نمایندگی نمیکند.
کنترل حرکت، ردیابی درز و دوربین
در سامانههای پیشرفته، کنترل منبع جوش، حرکت بوم و گرداننده میتواند در یک مجموعه هماهنگ شود. ذخیره تنظیمات، ثبت دادههای فرایند و انتخاب روش ردیابی درز نیز از قابلیتهایی هستند که در بعضی محصولات ارائه میشوند. ارزش این امکانات زمانی مشخص میشود که با نیاز واقعی تولید، تعداد پاسها و میزان تکرار قطعات ارتباط داشته باشند.
اسلاید تنظیم عرضی و ارتفاعی نیز برای اصلاح موقعیت هد قابل بررسی است. در مرحله سفارش، بهتر است کورس، ظرفیت و شیوه کنترل این اسلاید مشخص باشد. همچنین در سیستم زیرپودری، محل قرقره سیم و نحوه مدیریت پودر باید همراه با ابعاد دستگاه انتخاب شود. توجه به این جزئیات کمک میکند تجهیزات جانبی با محدودیت دسترسی و فضای کاری هد هماهنگ باشند.
دوربین مشاهده جوش و ردیاب خودکار درز وظیفه یکسانی ندارند. دوربین میتواند مشاهده و تنظیم توسط اپراتور را تسهیل کند، درحالیکه اصلاح خودکار مسیر به سامانه تشخیص و کنترل مناسب نیاز دارد. هنگام سفارش، مشخص کنید هدف مشاهده بهتر است یا دنبالکردن خودکار اتصال؛ سپس تجهیزات لازم و حدود عملکرد آنها را در پیشنهاد فنی بخواهید.
تأثیر بر کیفیت جوش و بهرهوری تولید
حرکت مکانیزه میتواند شرایط تکرارپذیرتری برای هد ایجاد کند، اما کیفیت اتصال همچنان به دستورالعمل جوشکاری وابسته است. WPS سندی است که متغیرهای لازم برای دستیابی به کیفیت و خواص مورد انتظار جوش را مشخص میکند. بنابراین انتخاب دستگاه باید با نیازهای این دستورالعمل هماهنگ باشد و خرید مانیپولاتور بهتنهایی اثباتکننده کیفیت نهایی اتصال نیست.
برای ارزیابی بهرهوری، پیشنهاد میشود زمان آمادهسازی، تنظیم هد، اجرای پاسها، تمیزکاری و جابهجایی قطعه جداگانه ثبت شود. اگر بخش عمده توقف خط مربوط به مونتاژ یا انتظار جرثقیل باشد، افزایش سرعت حرکت بوم لزوماً ظرفیت کل تولید را به همان نسبت بالا نمیبرد. درصد صرفهجویی معتبر باید از مقایسه شرایط یکسان و داده واقعی کارگاه به دست آید.
سرعت جابهجایی برای رسیدن هد به محل کار نیز با سرعت پیشروی هنگام جوش یک مفهوم نیست. هنگام ارزیابی، از سازنده بخواهید محدوده قابل تنظیم و عملکرد حرکت در سرعت موردنیاز فرایند را نشان دهد. هدف، تطبیق حرکت دستگاه با دستورالعمل تولید است؛ انتخاب صرفاً بر اساس بیشترین سرعت درجشده در کاتالوگ، برای تصمیمگیری کافی نیست.
پیش از سفارش، ایستگاه جوشکاری را چگونه بررسی کنیم؟
یک روش عملی، دنبالکردن مسیر یک قطعه نمونه از ورود به ایستگاه تا پایان جوشکاری است. روی نقشه مشخص کنید قطعه چگونه بارگیری میشود، در چه ارتفاعی قرار میگیرد و هد از کدام سمت به درز میرسد. سپس وضعیت دستگاه را برای اولین و آخرین محل جوش بررسی کنید. این مرور، پرسشهای لازم برای جلسه فنی با سازنده را روشن میکند.
در مرحله بعد، تجهیزات موجود را ثبت کنید. اگر کارگاه گرداننده، منبع جوش یا سامانه تغذیه سیم دارد، مشخصات آنها را همراه درخواست خرید بفرستید. امکان استفاده دوباره از تجهیزات باید از نظر اتصال مکانیکی، کنترل و فرایند ارزیابی شود. شباهت ظاهری یا توان نامی یکسان، دلیل کافی برای سازگاری همه اجزای ایستگاه نیست.
برای تحویل دستگاه نیز پیشنهاد میشود معیار پذیرش از ابتدا مکتوب شود. دستیابی هد به نقاط توافقشده، حرکت با تجهیزات نصبشده، عملکرد کنترلها و اجرای نمونه جوش متناسب با سفارش، میتوانند موضوع این توافق باشند. نتیجه نمونه جوش باید با معیارهای پذیرش پروژه سنجیده شود. این موارد پیشنهادهایی برای شفافکردن قرارداد خرید هستند و جای مشخصات فنی مصوب را نمیگیرند.
ایمنی و نگهداری بوم و ستون
در بررسی ایمنی مکانیکی، مشخصات مجموعه بالابر و حفاظت در برابر سقوط بوم اهمیت دارد. بعضی سازندگان برای این بخش، مکانیزم ضدسقوط و تمهیدات اختصاصی معرفی میکنند. وجود چنین قابلیتی باید در مدارک همان دستگاه روشن باشد. همچنین سکوی اپراتور، در صورت نیاز، باید جزئی از طراحی اختصاصی مجموعه باشد؛ ظرفیت حمل تجهیزات را نباید مجوز حضور نفر روی بوم تلقی کرد.
در جوشکاری داخل مخزن، خطر تجمع گاز و کمبود اکسیژن نیز باید بررسی شود. گازهای محافظ میتوانند در فضای محصور انباشته شوند و خطر خفگی ایجاد کنند. استفاده از تجهیزات مکانیزه این خطر را حذف نمیکند و برنامه کار باید الزامات فضای محصور و تهویه مناسب را پوشش دهد.
برای نگهداری، دفترچه سازنده باید مرجع برنامه سرویس باشد.
هنگام خرید، دسترسی به نقاط سرویس، تأمین قطعات و نحوه بازرسی اجزای حرکتی را بررسی کنید. بهتر است مسئولیت آموزش، تحویل مدارک و خدمات دورهای نیز در قرارداد مشخص شود تا برنامه نگهداری از ابتدای بهرهبرداری قابل اجرا باشد.
قیمت بوم و ستون جوشکاری چگونه تعیین میشود؟
برای مقایسه قیمت بوم و ستون جوشکاری، ابتدا محدوده تأمین را یکسان کنید. دستگاهی که فقط شامل سازه و محورهای حرکتی است، با مجموعه دارای منبع قدرت، هد، کنترلر و تجهیزات پودر قابل مقایسه مستقیم نیست. این تفاوت در شیوه عرضه سازندگان نیز دیده میشود و میتواند علت بخشی از اختلاف پیشنهادهای فروش باشد.
در ارزیابی تجاری، ابعاد مفید، ظرفیت بار، آرایش پایه، نوع محرکها، سطح کنترل و تجهیزات جانبی را کنار مبلغ پیشنهادی قرار دهید. سپس هزینههای حمل، نصب، آمادهسازی محل و آموزش را مطابق پیشفاکتور بررسی کنید. این روش کمک میکند روشن شود هر پیشنهاد دقیقاً چه نیازهایی از پروژه را پوشش میدهد و چه اقلامی باید جداگانه تأمین شوند.
در بازار، دستگاه نو و بازسازیشده نیز عرضه میشود. در صورت بررسی گزینه کارکرده، وضعیت اجزای مکانیکی و کنترل، مدارک ظرفیت و شرایط ضمانت را بهطور مستقل ارزیابی کنید. پیشنهاد میشود هزینه اصلاحات لازم برای هماهنگی با خط تولید نیز در مقایسه لحاظ شود. مبلغ خرید پایینتر، بدون شناخت وضعیت دستگاه و اقلام همراه، برای تعیین انتخاب اقتصادی کافی نیست.
برای استعلام بوم و ستون جوشکاری از رهاورد سازه اراک، نقشه قطعه، محدوده قطر و طول، وزن، جنس و ضخامت ورق، نوع اتصال و فرایند جوشکاری موردنظر را ارسال کنید. مشخصات گرداننده موجود، ابعاد سالن و ظرفیت تولید هدف نیز به ارزیابی گزینهها کمک میکند. اگر منبع جوش دارید، مدل و مشخصات آن را اعلام کنید تا امکان استفاده در مجموعه پیشنهادی بررسی شود.
پرسشهای متداول درباره خرید دستگاه
آیا بوم و ستون میتواند داخل مخزن جوشکاری کند؟
بله، در صورت انتخاب آرایش مناسب، جوشکاری داخلی از کاربردهای این دستگاه است. بااینحال، ابعاد دهانه، طول دسترسی و فضای لازم برای بوم و هد باید روی نقشه بررسی شوند. مناسب بودن دستگاه برای جوش خارجی بهتنهایی دسترسی کامل به داخل قطعه را اثبات نمیکند.
آیا دستگاه به گرداننده مخزن نیاز دارد؟
برای آرایش متداول جوش محیطی قطعات استوانهای، گرداننده حرکت دورانی قطعه را تأمین میکند. در جوش طولی، بسته به طراحی ایستگاه، حرکت هد میتواند مسیر جوش را ایجاد کند. بنابراین نیاز به گرداننده باید بر اساس نوع اتصال و شیوه حرکت قطعه تعیین شود.
آیا منبع جوش همراه دستگاه تحویل میشود؟
این موضوع به محدوده سفارش بستگی دارد. پیش از خرید، فهرست اقلام تحویلی را بررسی کنید و وضعیت منبع قدرت، هد، سیمکش و تجهیزات جانبی را مشخص سازید. کامل بودن مجموعه باید در پیشنهاد فروش تصریح شود تا هزینه نهایی و مسئولیت راهاندازی روشن باشد.
برای انتخاب مدل مناسب از کجا شروع کنیم؟
از نقشه قطعه و تعریف عملیات شروع کنید. مشخصکردن محل درزها، ابعاد قطعه، روش جوشکاری و تجهیزات موجود، مبنای پیشنهاد فنی است. برای بررسی بوم و ستون جوشکاری متناسب با پروژه خود، اطلاعات فنی را از طریق درخواست استعلام رهاورد سازه اراک ارسال کنید تا گفتگو درباره انتخاب دستگاه بر اساس نیاز مشخص تولید انجام شود.
برای «بوم و ستون جوشکاری» استعلام بگیرید
مشخصات دقیق پروژهی خود را برای ما ارسال کنید تا کارشناسان ما بهترین پیکربندی را به شما پیشنهاد دهند.